第四章 如何欣賞浮世繪(第二部)了解材料和技術
1錦繪製作工藝
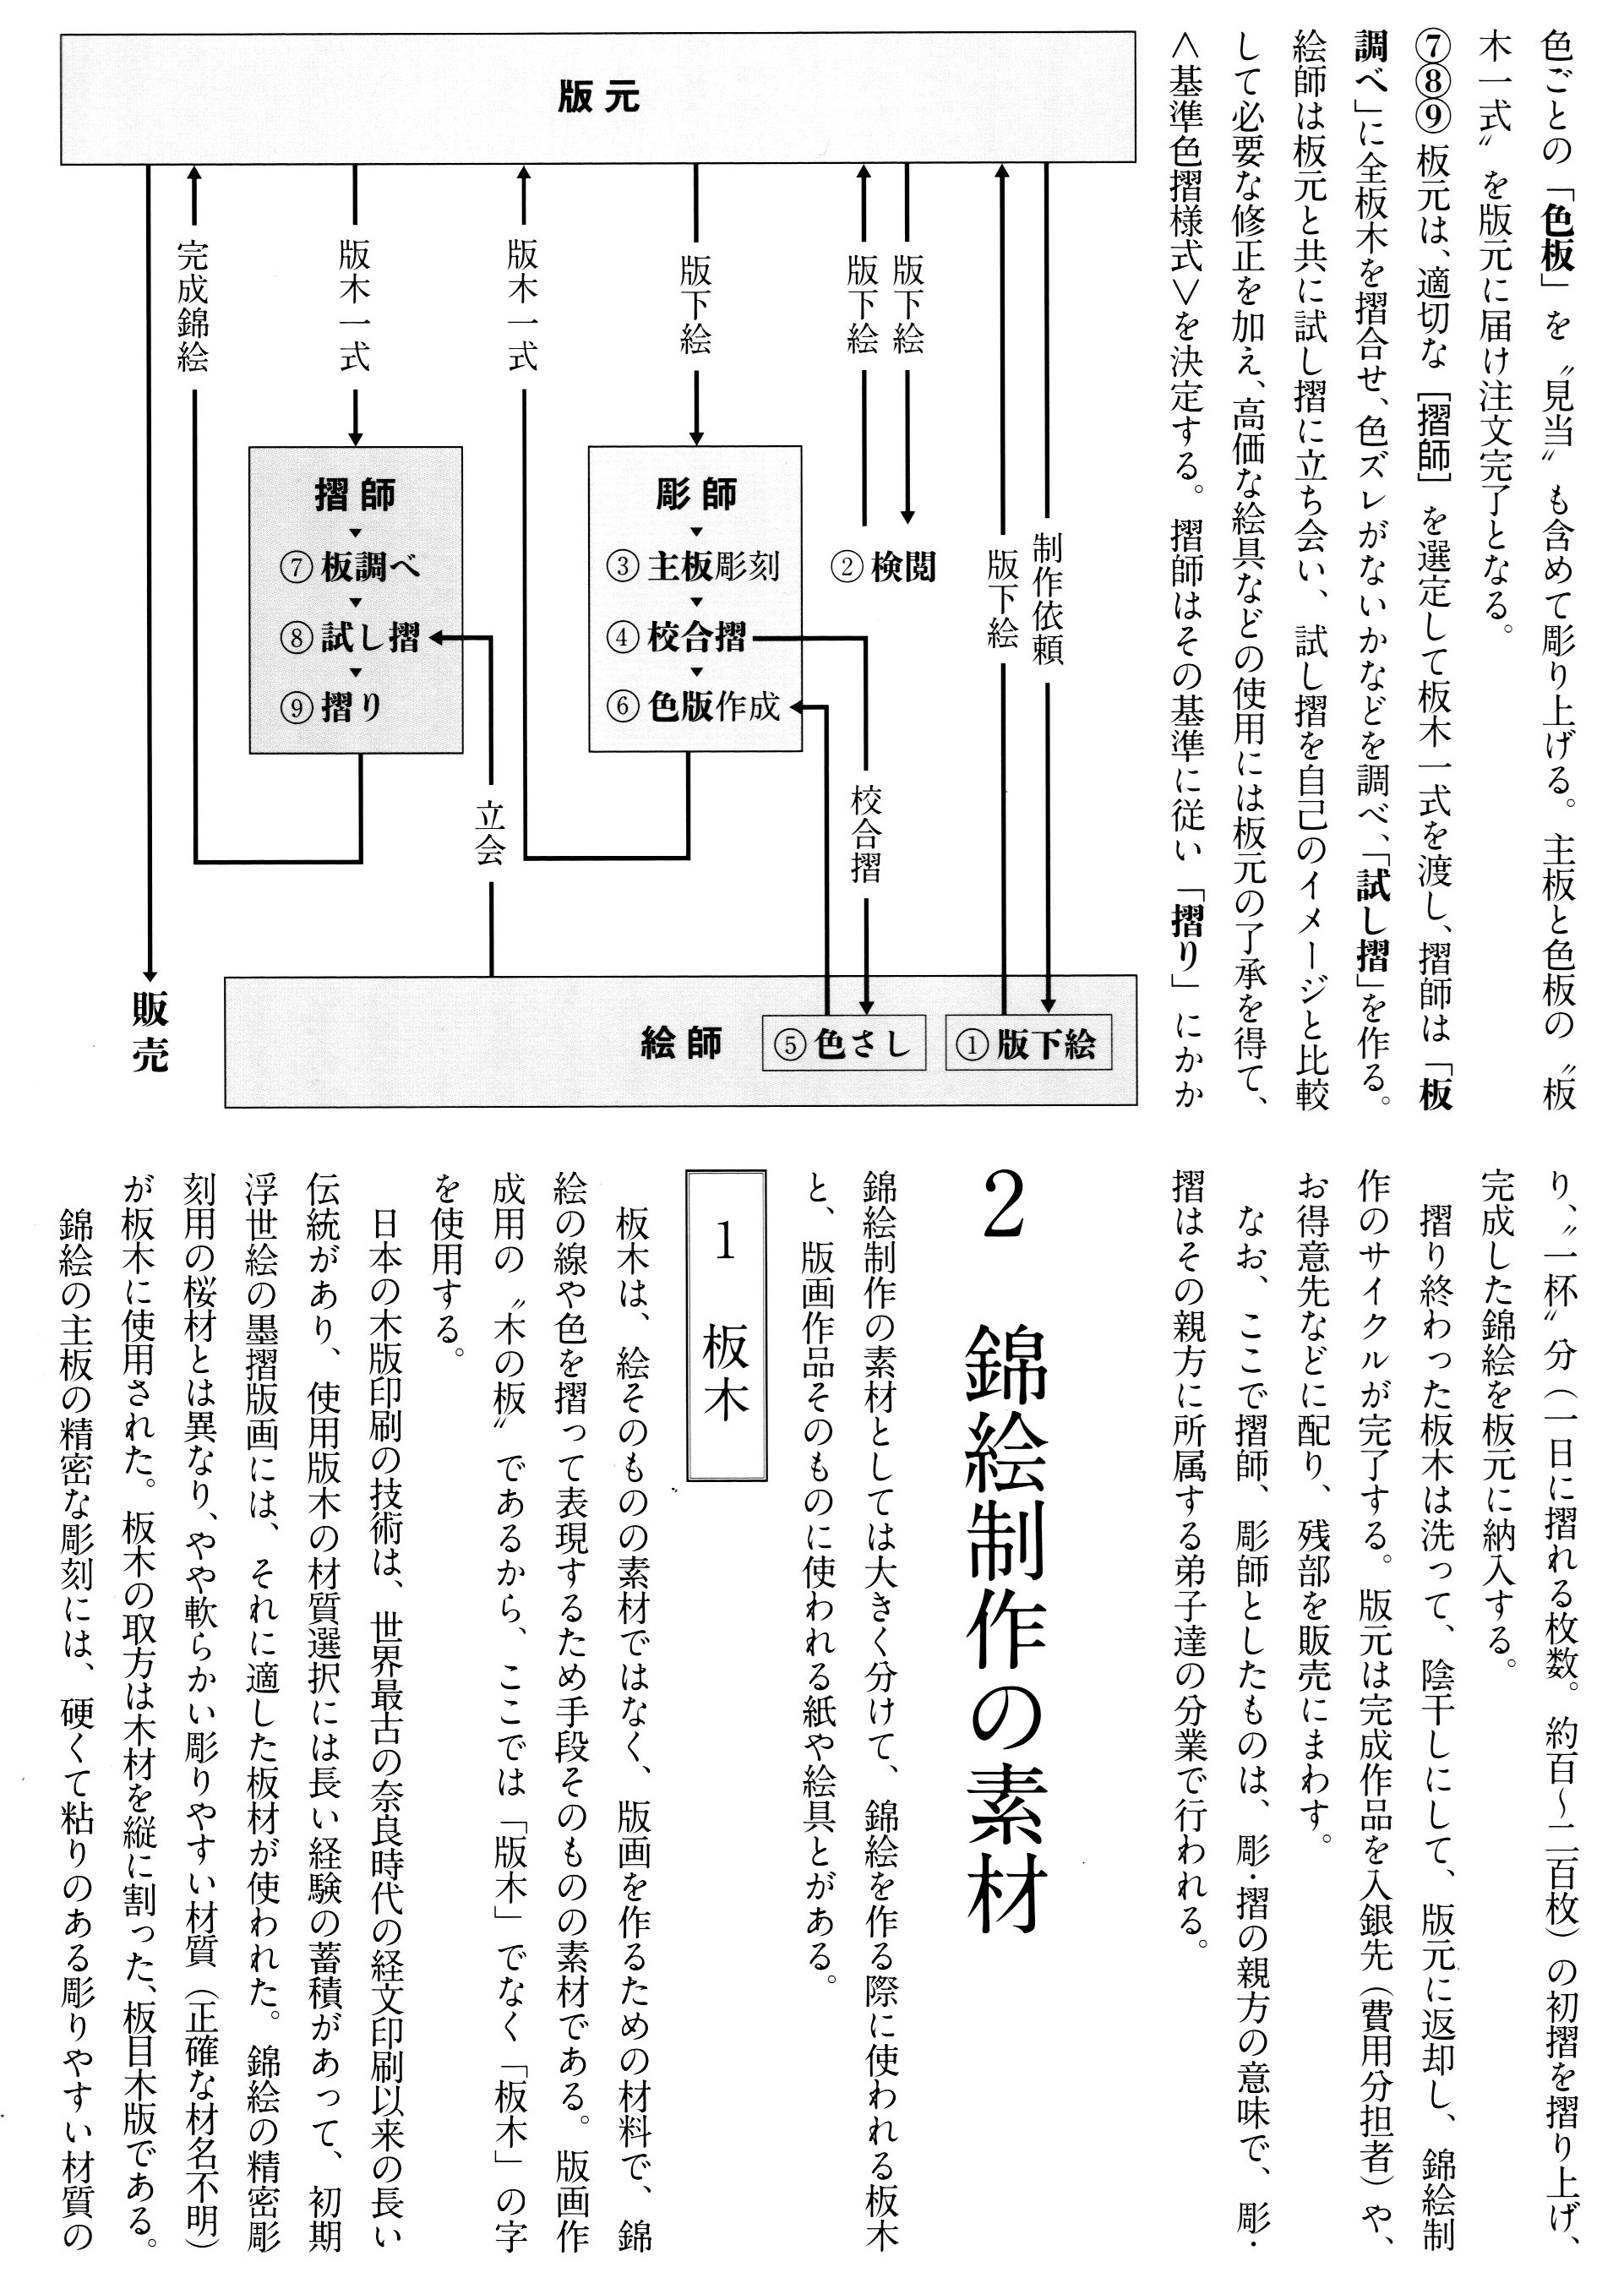
浮世繪版畫的製作始於出版商規劃專案並委託藝術家創作初步草圖。
藝術家接到訂單後,會構思並繪製草圖,然後以此為基礎,在輕薄、耐用且光滑的雁皮紙上繪製“可印樣”,並將其交給出版商。這種可印樣是線條畫,類似著色本。 ② 對於委託創作以外的、用於銷售的木版畫,在審查制度盛行的年代,出版商會將可印樣交給“行司”(同行出版商)或“鎮長”,進行“審查”。在圖像上蓋上P177審查印章後,方可出版。
3. 出版商選擇一位合適的雕版師來製作圖畫,雕版師拿到圖稿後,將圖稿正面朝下貼到木版上,雕刻線條,並雕刻「對位標記」(「鑰匙」形狀和「拉線」),以指示紙張在畫面中的位置,從而完成「對位版」。 4. 雕版師根據完成的對位版製作“打樣”,用於製作彩色版畫。
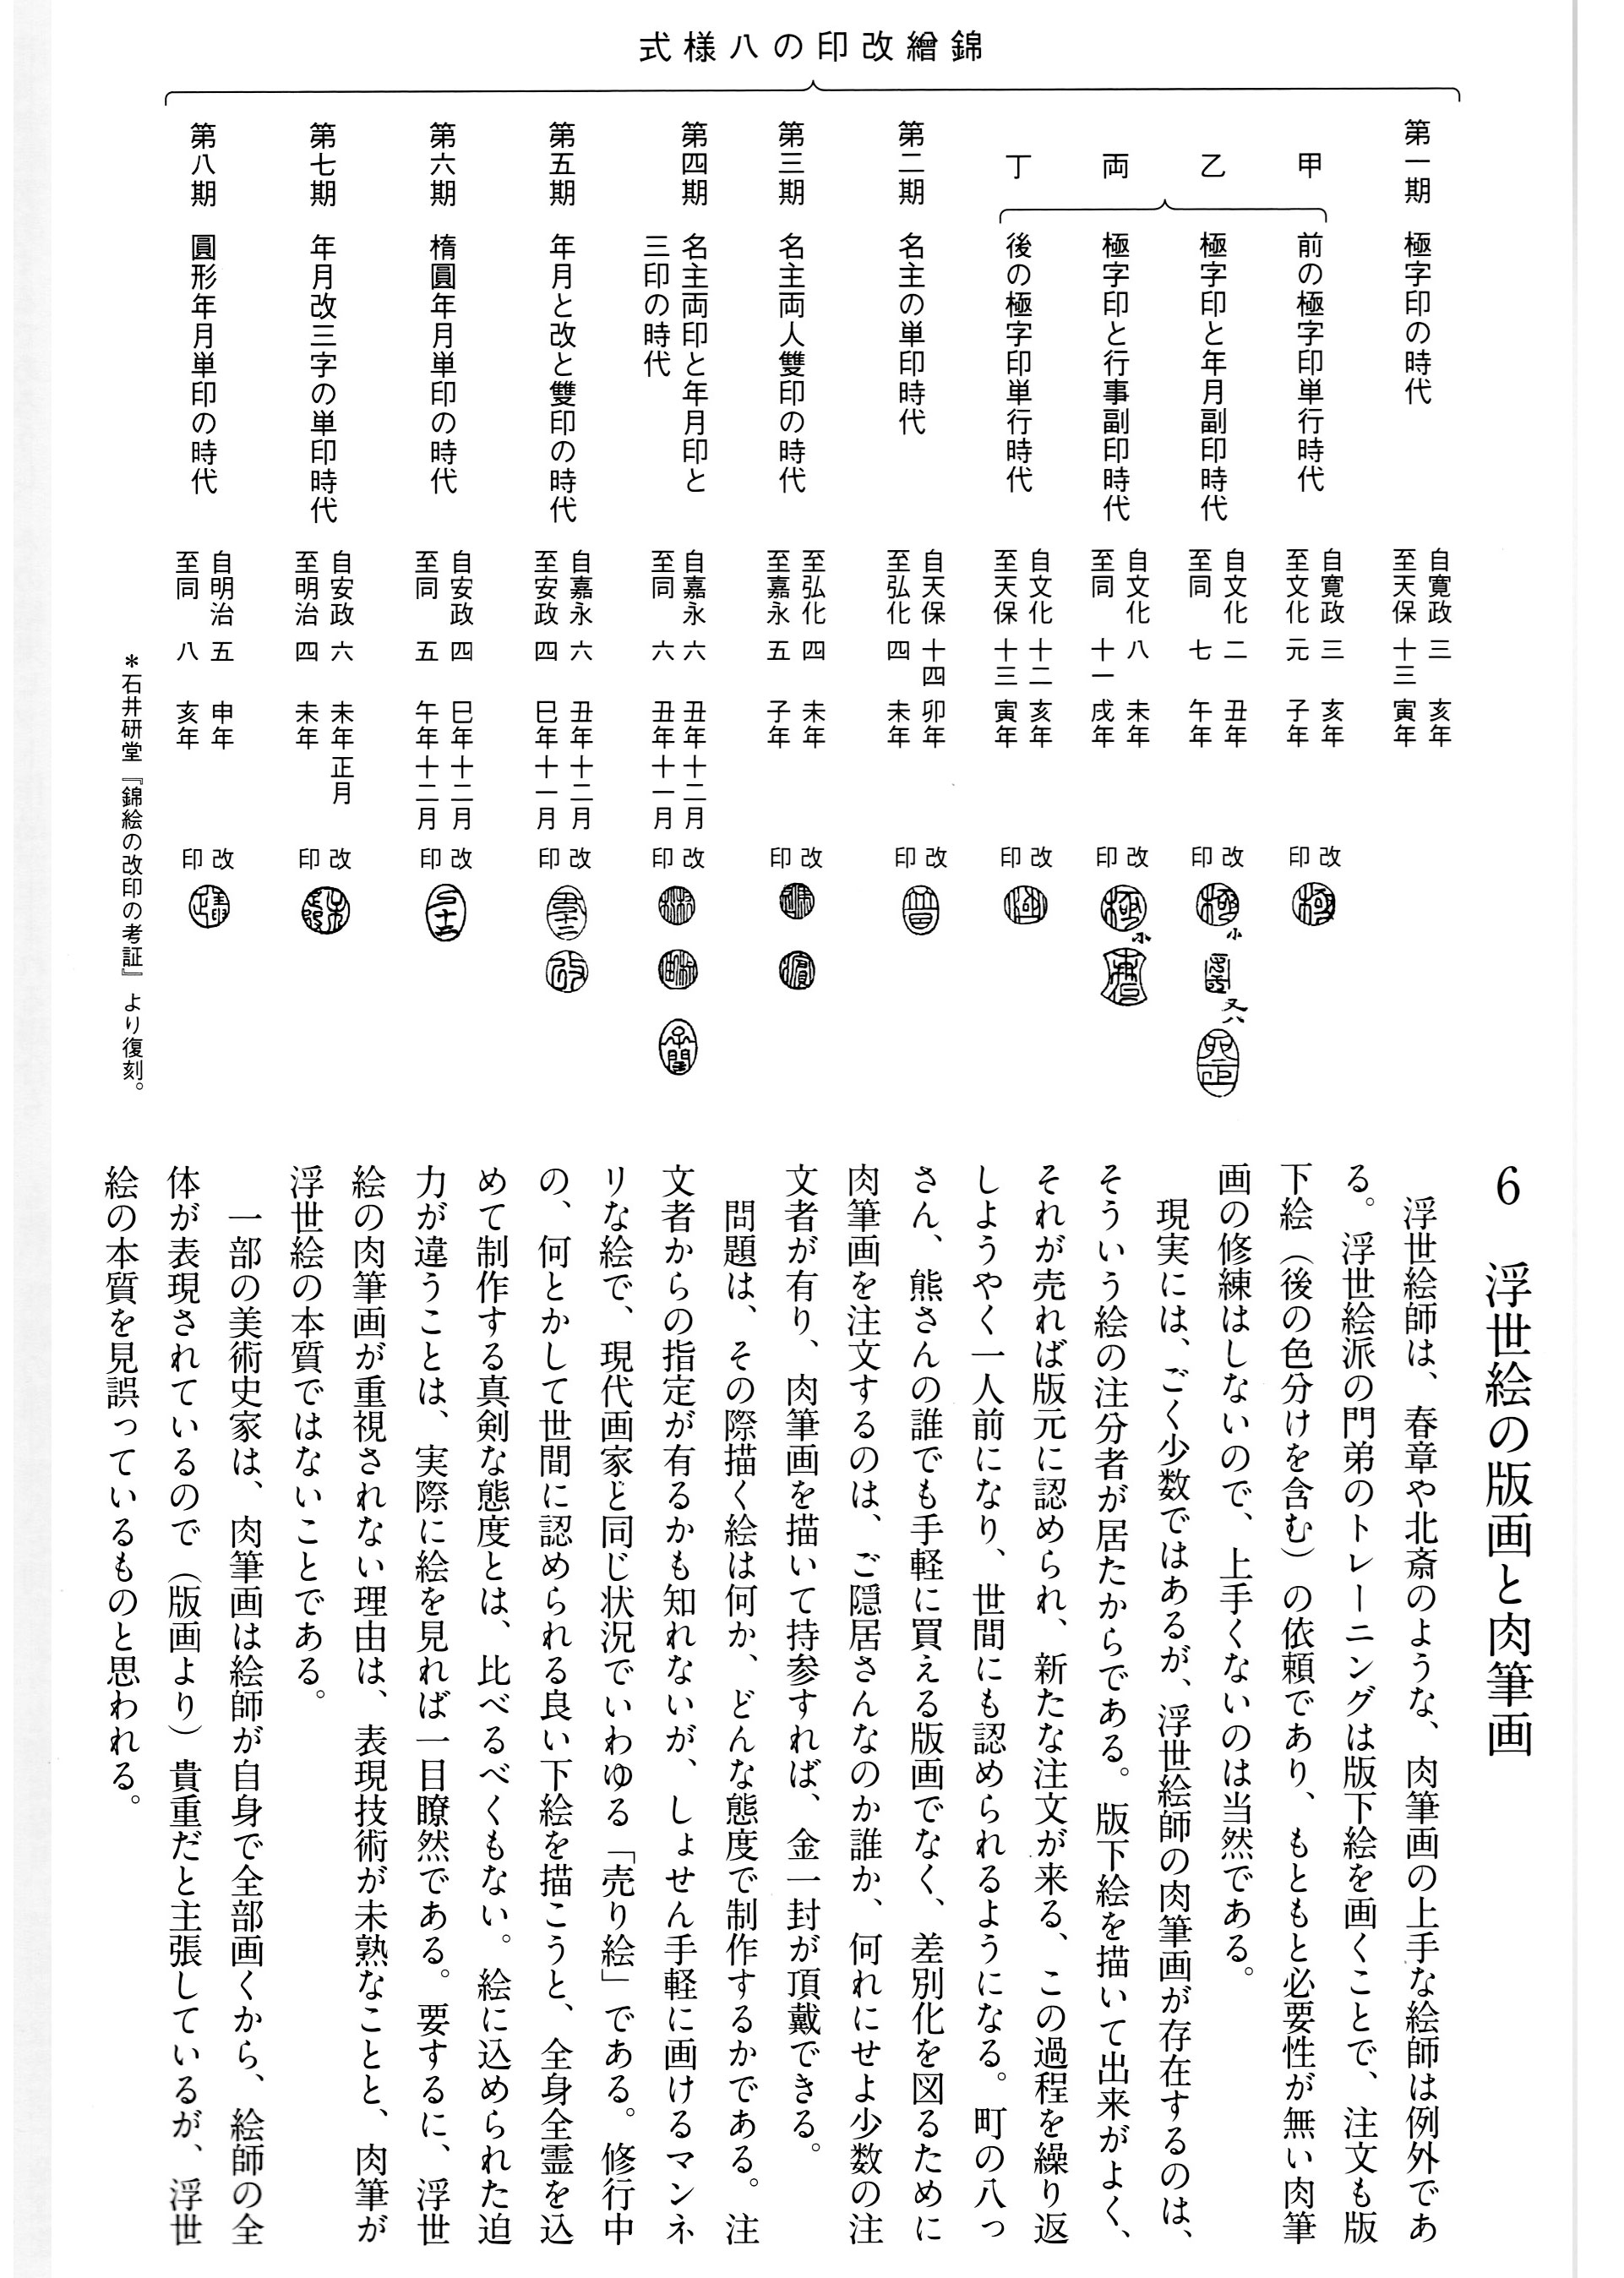
印製若干薄紙,並將樣張交給藝術家。 ⑤ 藝術家隨後根據所需數量的彩色版畫對樣張進行「顏色標記」。顏色標記是指用紅色畫筆在樣張上標示需要以相同顏色印刷的區域。
◎ 將彩色打樣稿送回雕刻師處,雕刻師將打樣稿倒置貼在彩色甲板木板上,並移除周圍區域,留下指定區域。
每種顏色的「彩版」都需雕刻完成,包括套準標記。主版和彩版雕刻完成後,即可進行首批印刷(每天約100-200張),完成後的浮世繪版畫將交付給出版商。
當「木製套裝」交付給出版商時,訂單即告完成。
⑦⑧⑨ 木版所有者選擇合適的[印刷商]並將全套木版交給印刷商,印刷商說「木版
印刷版經過清洗、風乾後送回出版社,完成生產流程。之後,出版社將成品寄送給收件人(共同承擔費用的人)。
我們將這些副本分發給我們的客戶和其他顧客,並將剩餘的副本出售。
請注意,這裡使用的術語“印刷師”和“雕刻師”分別指的是雕刻大師和印刷師。
印刷工作是透過師傅手下的學徒分工來完成的。
2. 木版畫製作材料
決定標準彩色列印樣式。然後,印表機按照該標準開始列印。
在「試印」階段,所有木版會一起印刷,以檢查是否有顏色差異等問題,並製作出「試印版」。藝術家會與出版商一起查看試印版,將其與自己的設想進行比較,進行必要的修改,並在使用昂貴的顏料等材料之前獲得出版商的許可。
浮世繪版畫的製作材料大致可分為兩類:用於製作版畫的木版,以及版畫本身使用的紙張和顏料。
木版並非繪畫本身的材質,而是製作木版畫的材料;它是透過印刷來表達浮世繪線條和色彩的媒介。由於木版畫使用的是木板,因此這裡使用的是“板木”(itagi),而不是“版木”(hanboku)。
日本木版印刷技術歷史悠久,可追溯至奈良時代,這是世界上已知最古老的佛教經文印刷記錄。木版材料的選擇源自於豐富的經驗,早期的浮世繪墨版畫就使用了適合這種用途的木材。與錦繪版畫精細雕刻所用的櫻桃木不同,浮世繪版畫使用的是一種質地稍軟、更易雕刻的材料(具體名稱已不可考)。木版採縱向切割法,即順紋切割。而錦繪版畫主版上的精細雕刻則使用了質地更硬、更具韌性、更易雕刻的材料。
由於玉蘭木不合適,也用了玉蘭木。櫻桃木被認為是最好的選擇。因為彩色木板需要打磨,所以需要一種相對堅硬的材料,因此選擇了山櫻。山櫻生長緩慢,由於生長在伊豆地區,常年受到海風吹拂,木質質地緻密,因此被選中。
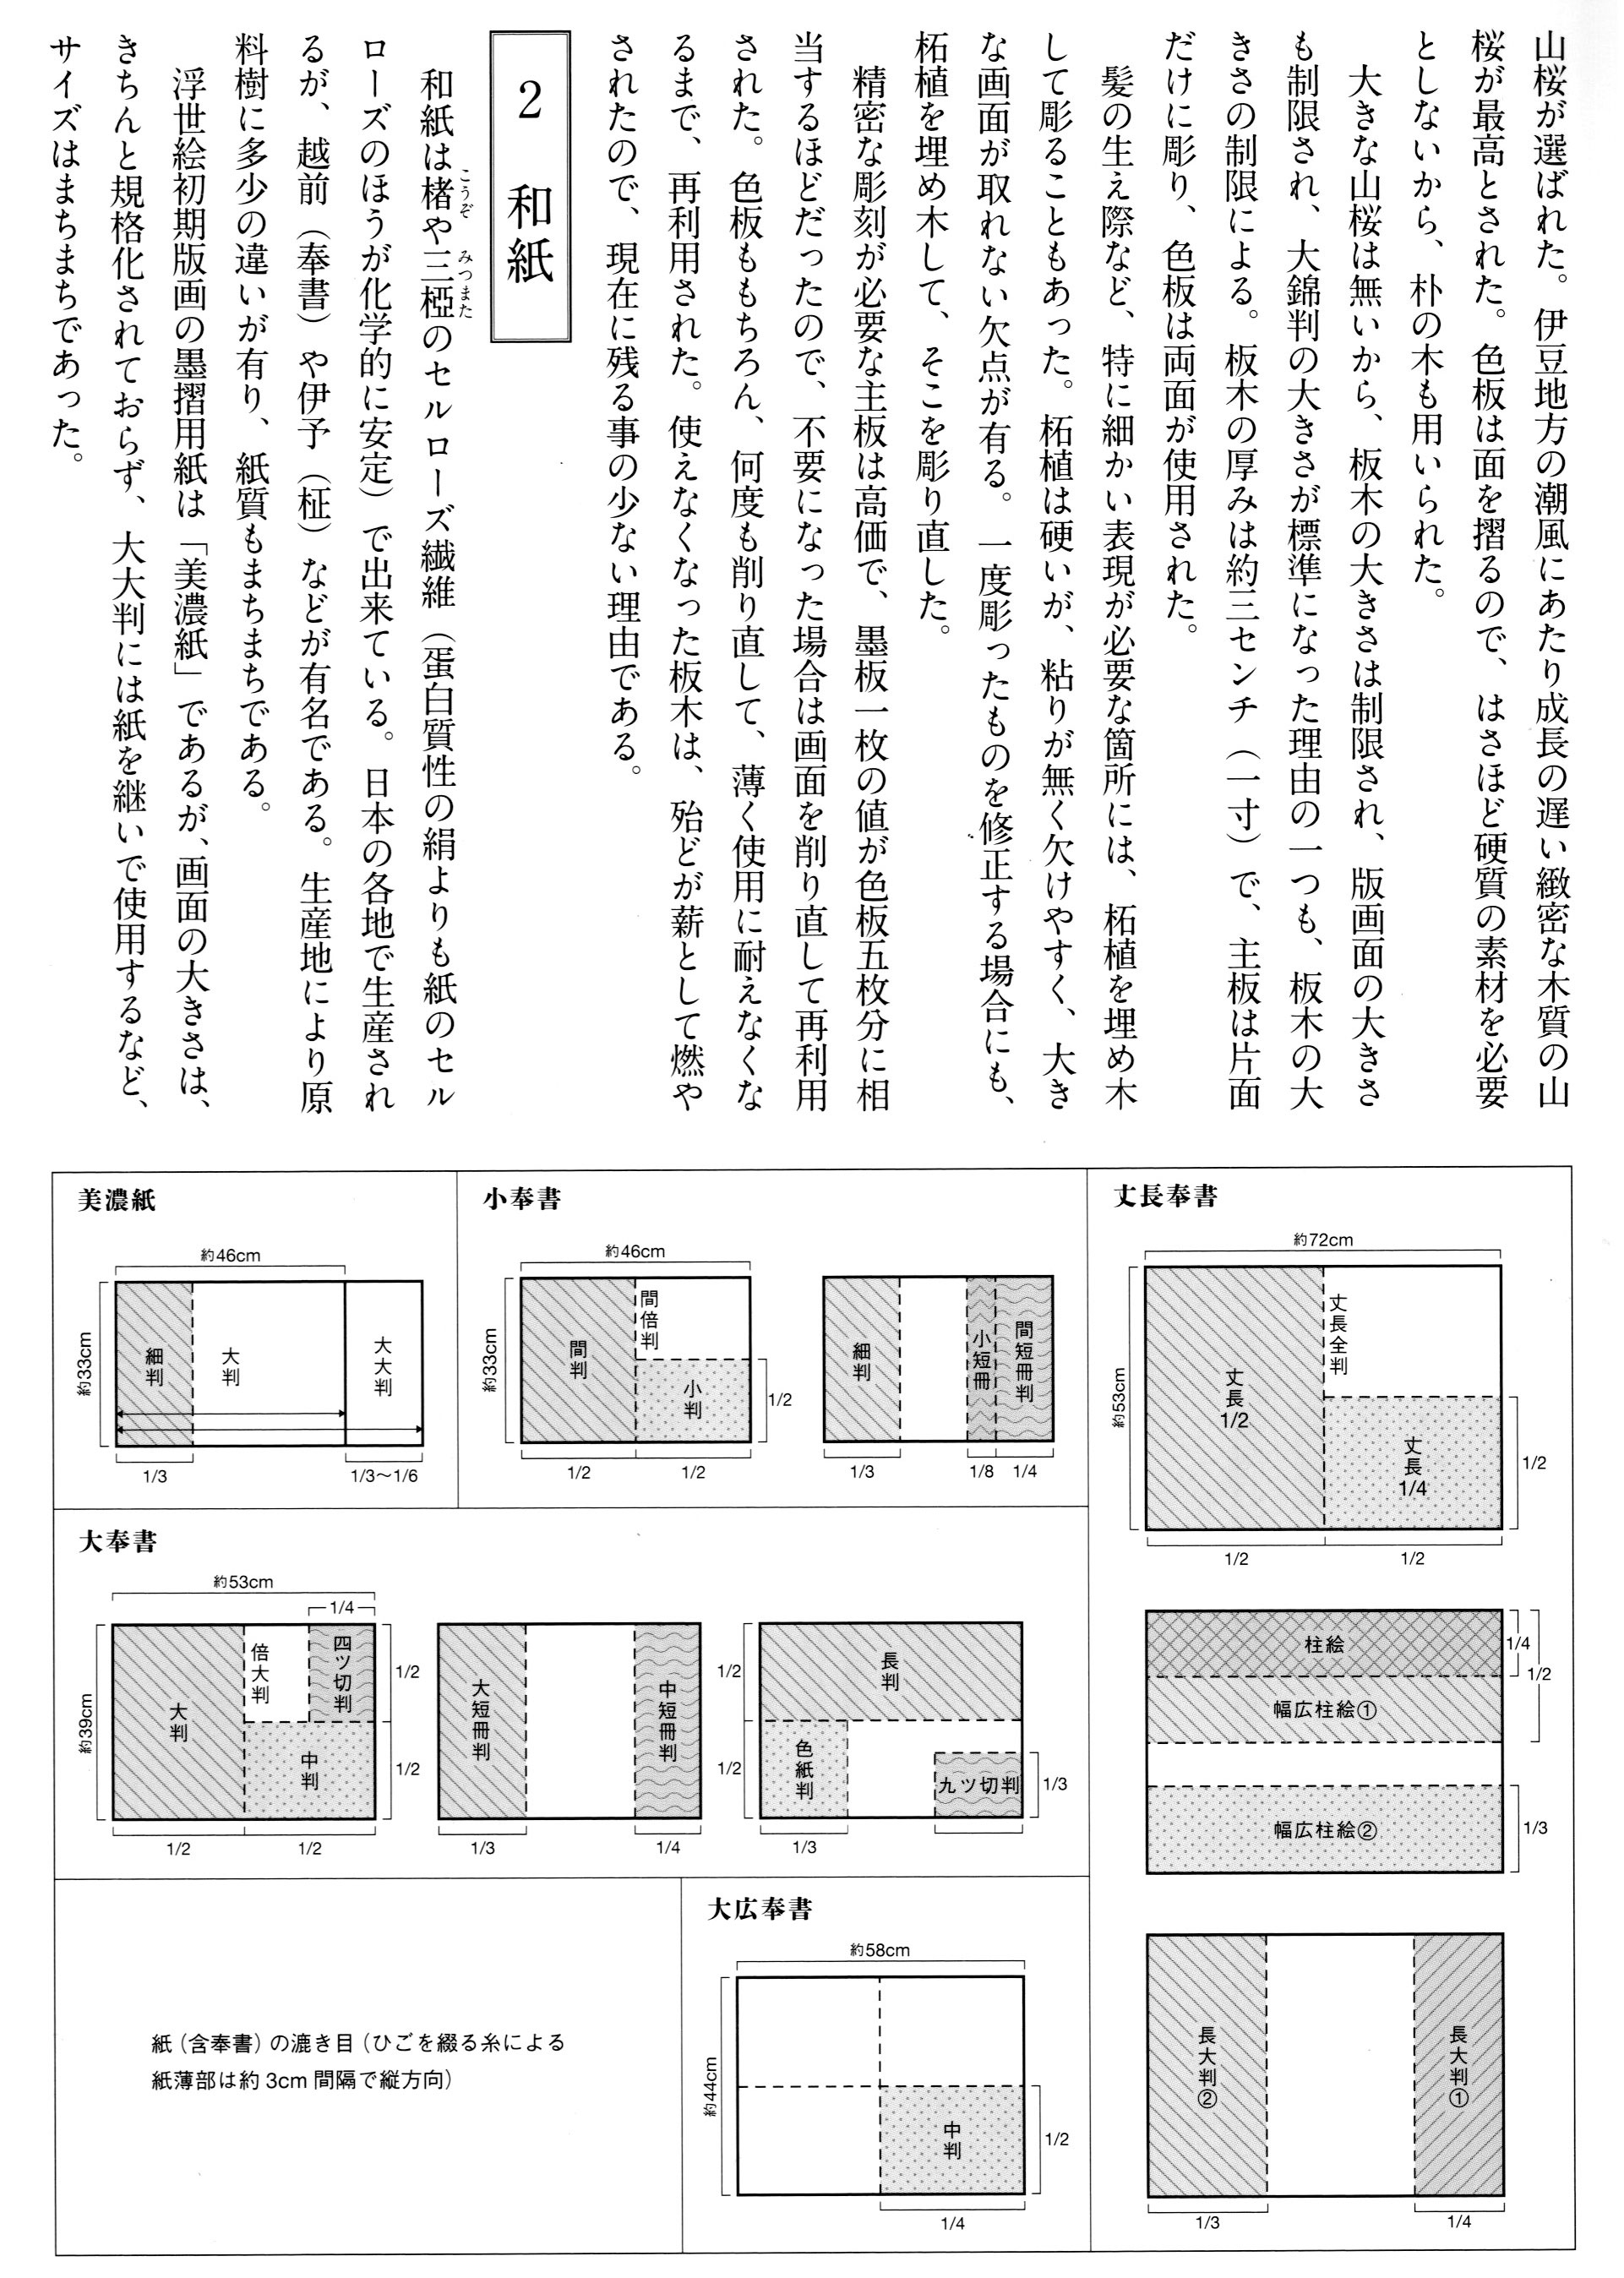
只雕刻木版,並使用彩色木版的兩面。這是由於尺寸限製造成的。木版的厚度約為三公分(一吋),主機板也僅限於單面。錦版尺寸成為標準尺寸的原因之一是,當時沒有大型山櫻樹可供使用,因此木版的尺寸和印刷面積都受到限制。
黃楊木被用來鑲嵌木材,然後對需要修復的區域進行重新雕刻。這種方法的缺點是無法打造出光滑的表面。當需要修正已經雕刻過的痕跡時,有時會採用鑲嵌木材的方式。黃楊木質地堅硬,但缺乏柔韌性,容易碎裂,因此在需要特別精細的細節處理的區域,例如細小毛髮的紋理,會使用黃楊木進行鑲嵌。
這就是為什麼如今存世的木版如此之少的原因。它們被重複使用,直到無法再用為止。大部分無法使用的木版都燒成了柴火。當然,彩版也被反覆刨削,直到薄到無法使用,所以當它們不再需要時,表面會被刨平並重新利用。主版需要精細的雕刻,價格昂貴,一塊墨版的價格相當於五塊彩版。
所用樹木種類略有不同,紙張品質也各有差異。不過,越前(寶生)和伊予(正木)是著名的產地。根據產地不同,原料纖維素的化學穩定性也不同。和紙在日本各地均有生產,主要原料為桑樹纖維或纖維素纖維(紙張中的纖維素比蠶絲中的蛋白質更穩定)。
尺寸各不相同,沒有統一的標準,超大尺寸的版畫有時會將紙張拼接在一起。早期浮世繪版畫所使用的紙張是“美濃紙”,但版畫的尺寸卻各不相同
紙張的質地(包括優質紙張)(用於將紙條捆紮在一起的線)
(薄紙片在垂直方向上的間距約為 3 公分。)
這種做法由此而來。浮世繪版畫使用厚實耐用的和紙,因為它需要能夠承受多色印刷。
根據尺寸大小,寶書紙主要分為四種類型,其中長約39公分、寬約53公分的「大寶書紙」自天明時代起便成為錦繪的標準紙。其長寬的一半被稱為“大錦板”,也成為錦繪的標準尺寸,許多高品質的錦繪作品都是用這種尺寸製作的。
浮世繪版畫的「看板」尺寸是透過將「小方張」(比「大方張」略小)縱向對半裁切而成的。使用較小的紙張意味著所需的木版尺寸也相應較小,從而降低了生產成本,具有經濟優勢。因此,許多浮世繪版畫都是以這種尺寸製作的。
此外,還使用了多種紙張,包括比大寶書略大的「大廣寶書」和用於柱繪的橫向四格紙「長永寶書」。這些不同的裁切方法、尺寸和紙張品質的選擇,都是為了配合藝術作品的特色和成本考量。
3 油漆
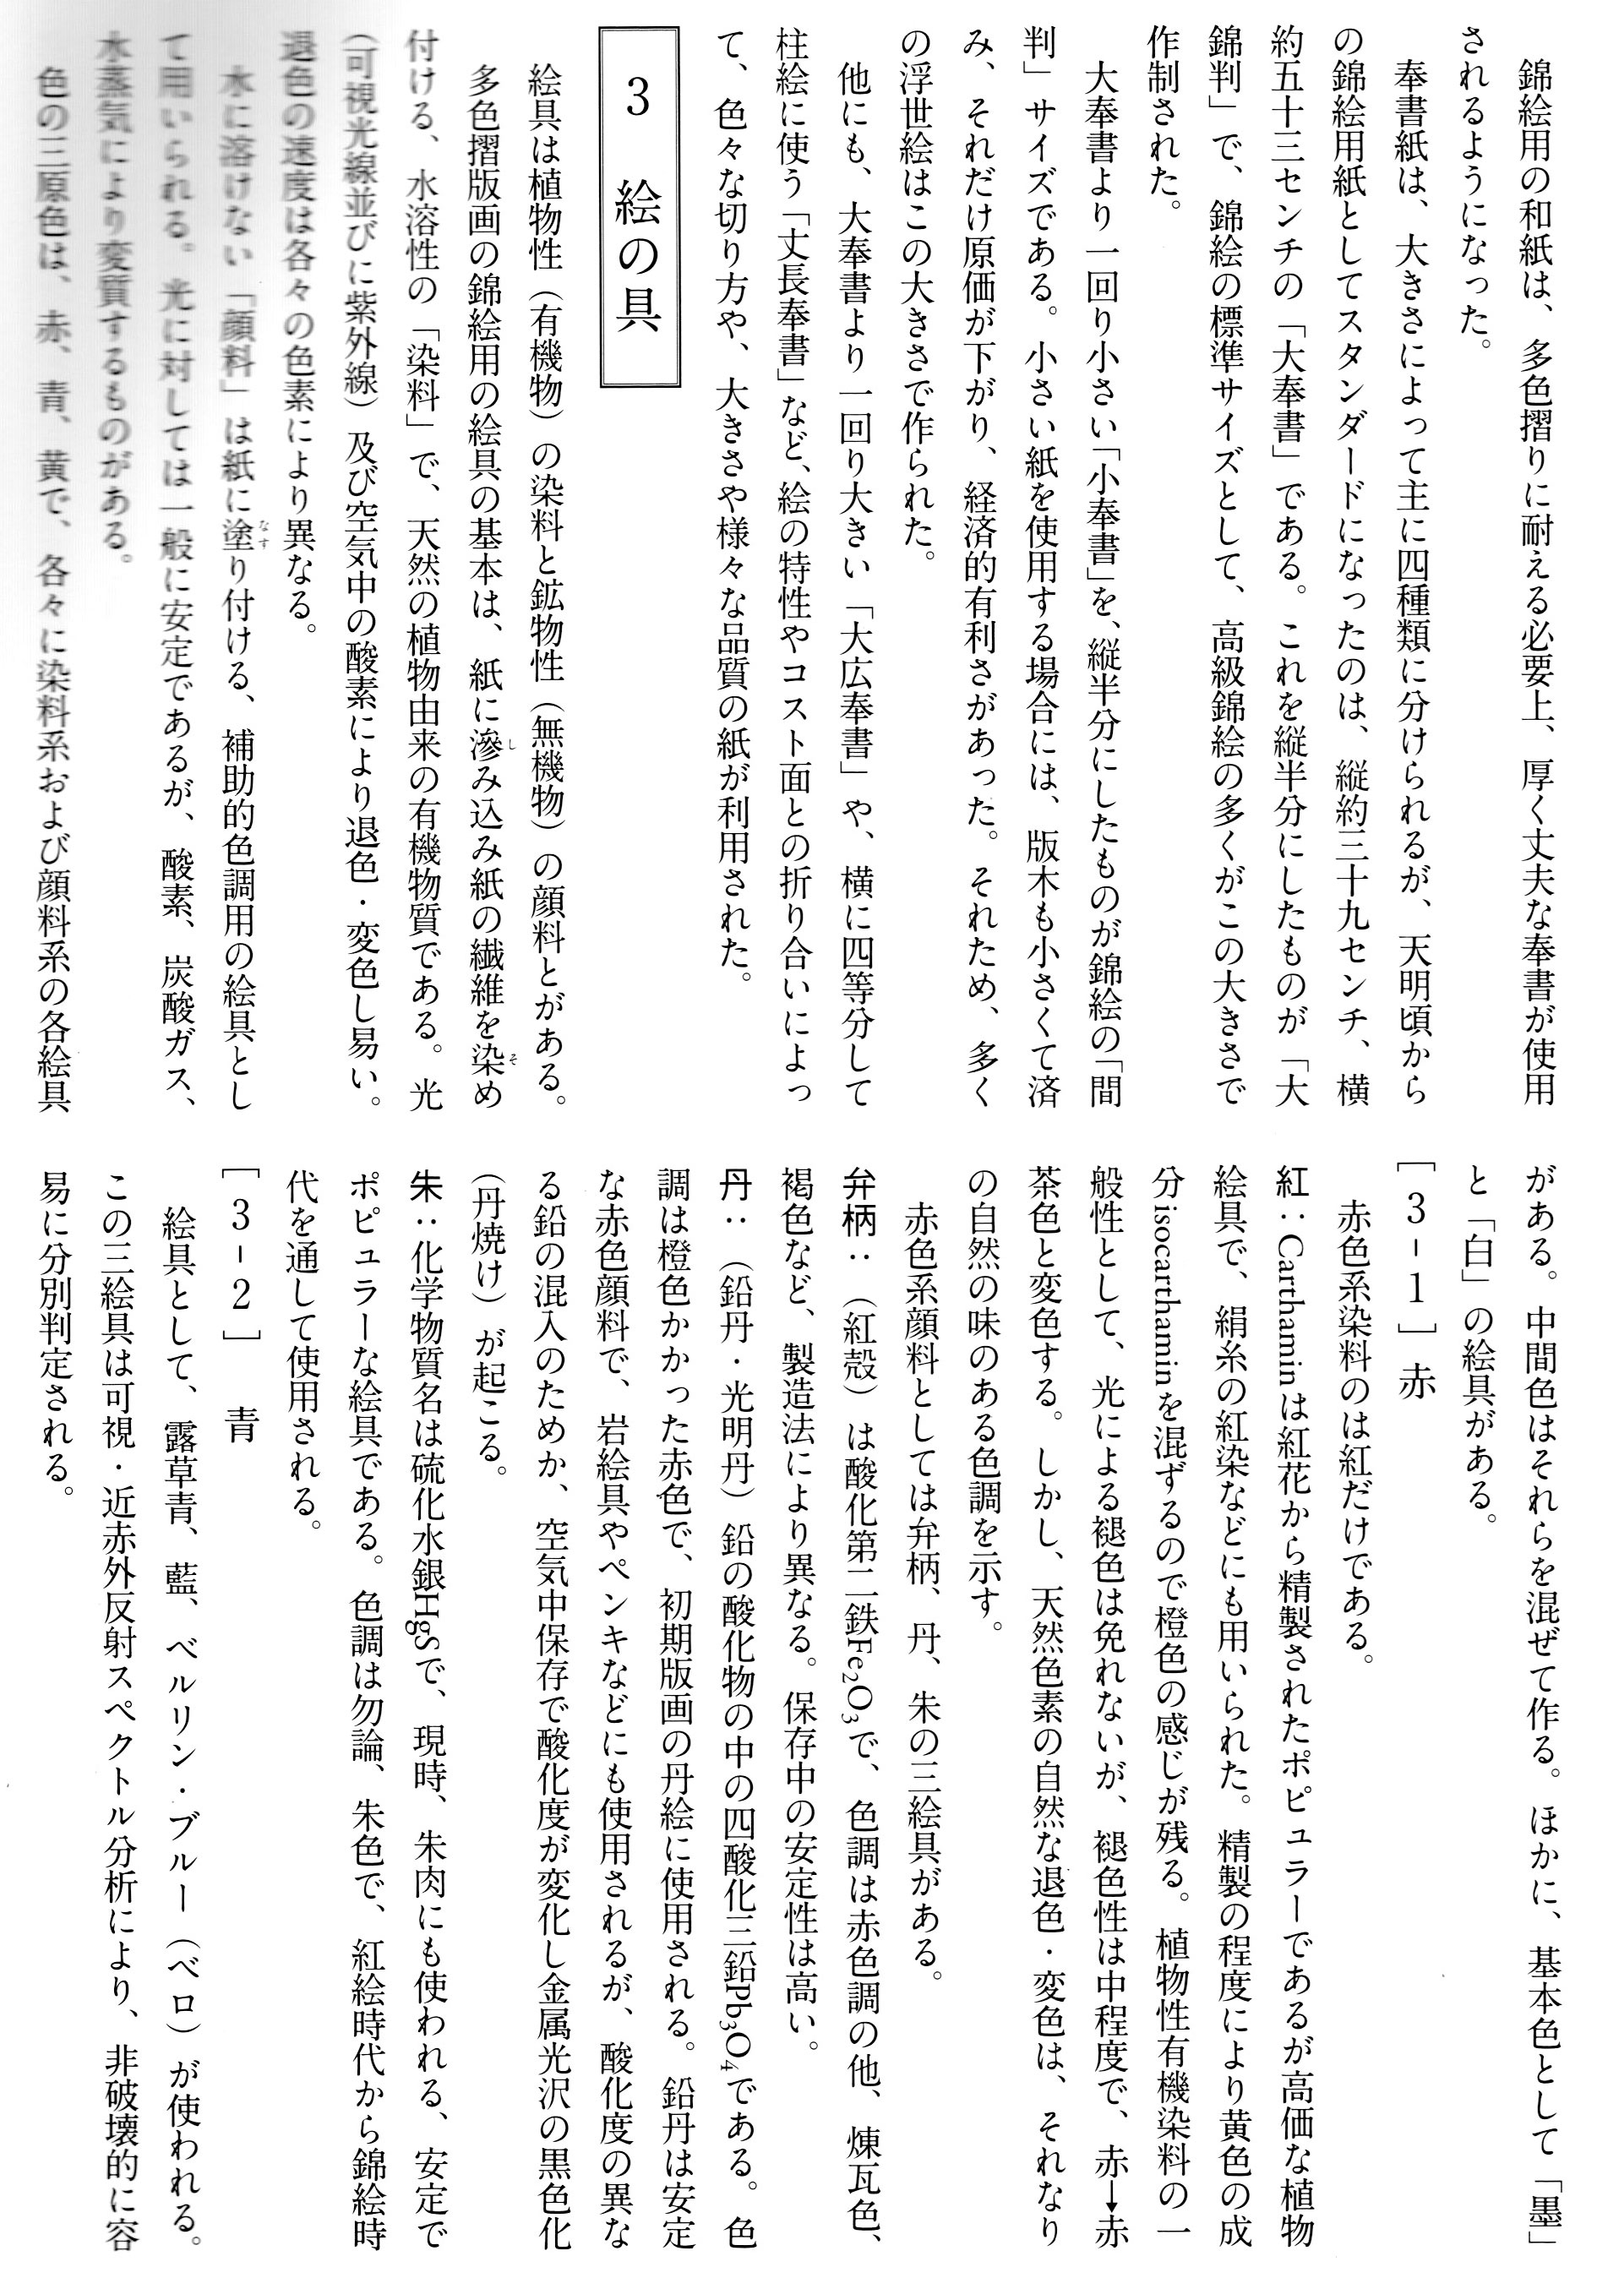
塗料由植物性(有機)染料和礦物性(無機)顏料組成。
多色木版畫(錦繪)使用的基本顏料是水溶性“染料”,它們會滲入紙張並沾染紙纖維。這些染料是天然的植物性有機物質,容易因光線(可見光和紫外線)以及空氣中的氧氣而褪色或變色。褪色的速度因顏料種類而異。
顏料不溶於水,用作紙張的輔助著色劑。它們通常對光穩定,但有些顏料會因氧氣、二氧化碳和水蒸氣而改變。
三原色是紅色、藍色和黃色,每種顏色都有染料型顏料和顏料型顏料。
確實存在這些顏色。中間色是透過混合這些顏色而得到的。此外,還有一種名為「墨水」的基本顏色。
還有「白色」油漆。
唯一的紅色染料是深紅色。
紅色:紅花紅是一種從紅花中提取的植物性顏料,雖然價格昂貴,但用途廣泛,例如用於給絲線染色。根據提煉程度的不同,它可能含有異紅花紅素(一種黃色成分),使染料呈現橙色調。與其他植物性有機染料一樣,紅色花紅也會因光照而褪色,但褪色程度較輕,顏色會從紅色變為紅褐色。然而,天然顏料的自然褪色和變色反而賦予了它一種自然而迷人的色調。
紅色顏料有三種:赭石、棕褐色和赤褐色。赭石(紅色赭石)是氧化鐵(Fe₂O₃),其顏色因生產方法而異,從紅色到磚紅色再到棕色不等。它在儲存過程中穩定性很高。
紅鉛(又稱赤鉛或紅赭石)是四氧化三鉛(Pb3O4),存在於氧化鉛中。它的顏色為橙紅色,曾用於早期的木版畫。紅鉛是一種穩定的紅色顏料,也用於礦物顏料和塗料。但由於鉛的不同氧化態混合,其氧化態在空氣中儲存時會發生變化,導致其變黑並失去金屬光澤(變成紅赭石)。
硃砂:其化學名稱為硫化汞(HgS),是一種穩定且常用的顏料,至今仍用於印台。它的顏色當然是朱紅色,從紅江時代到錦江時代都廣泛使用。
藍色的
它易於區分和判斷。所用顏料為鴨跖草藍、靛藍和柏林藍(貝羅藍)。這三種顏料可透過可見光和近紅外線反射光譜分析進行無損區分。
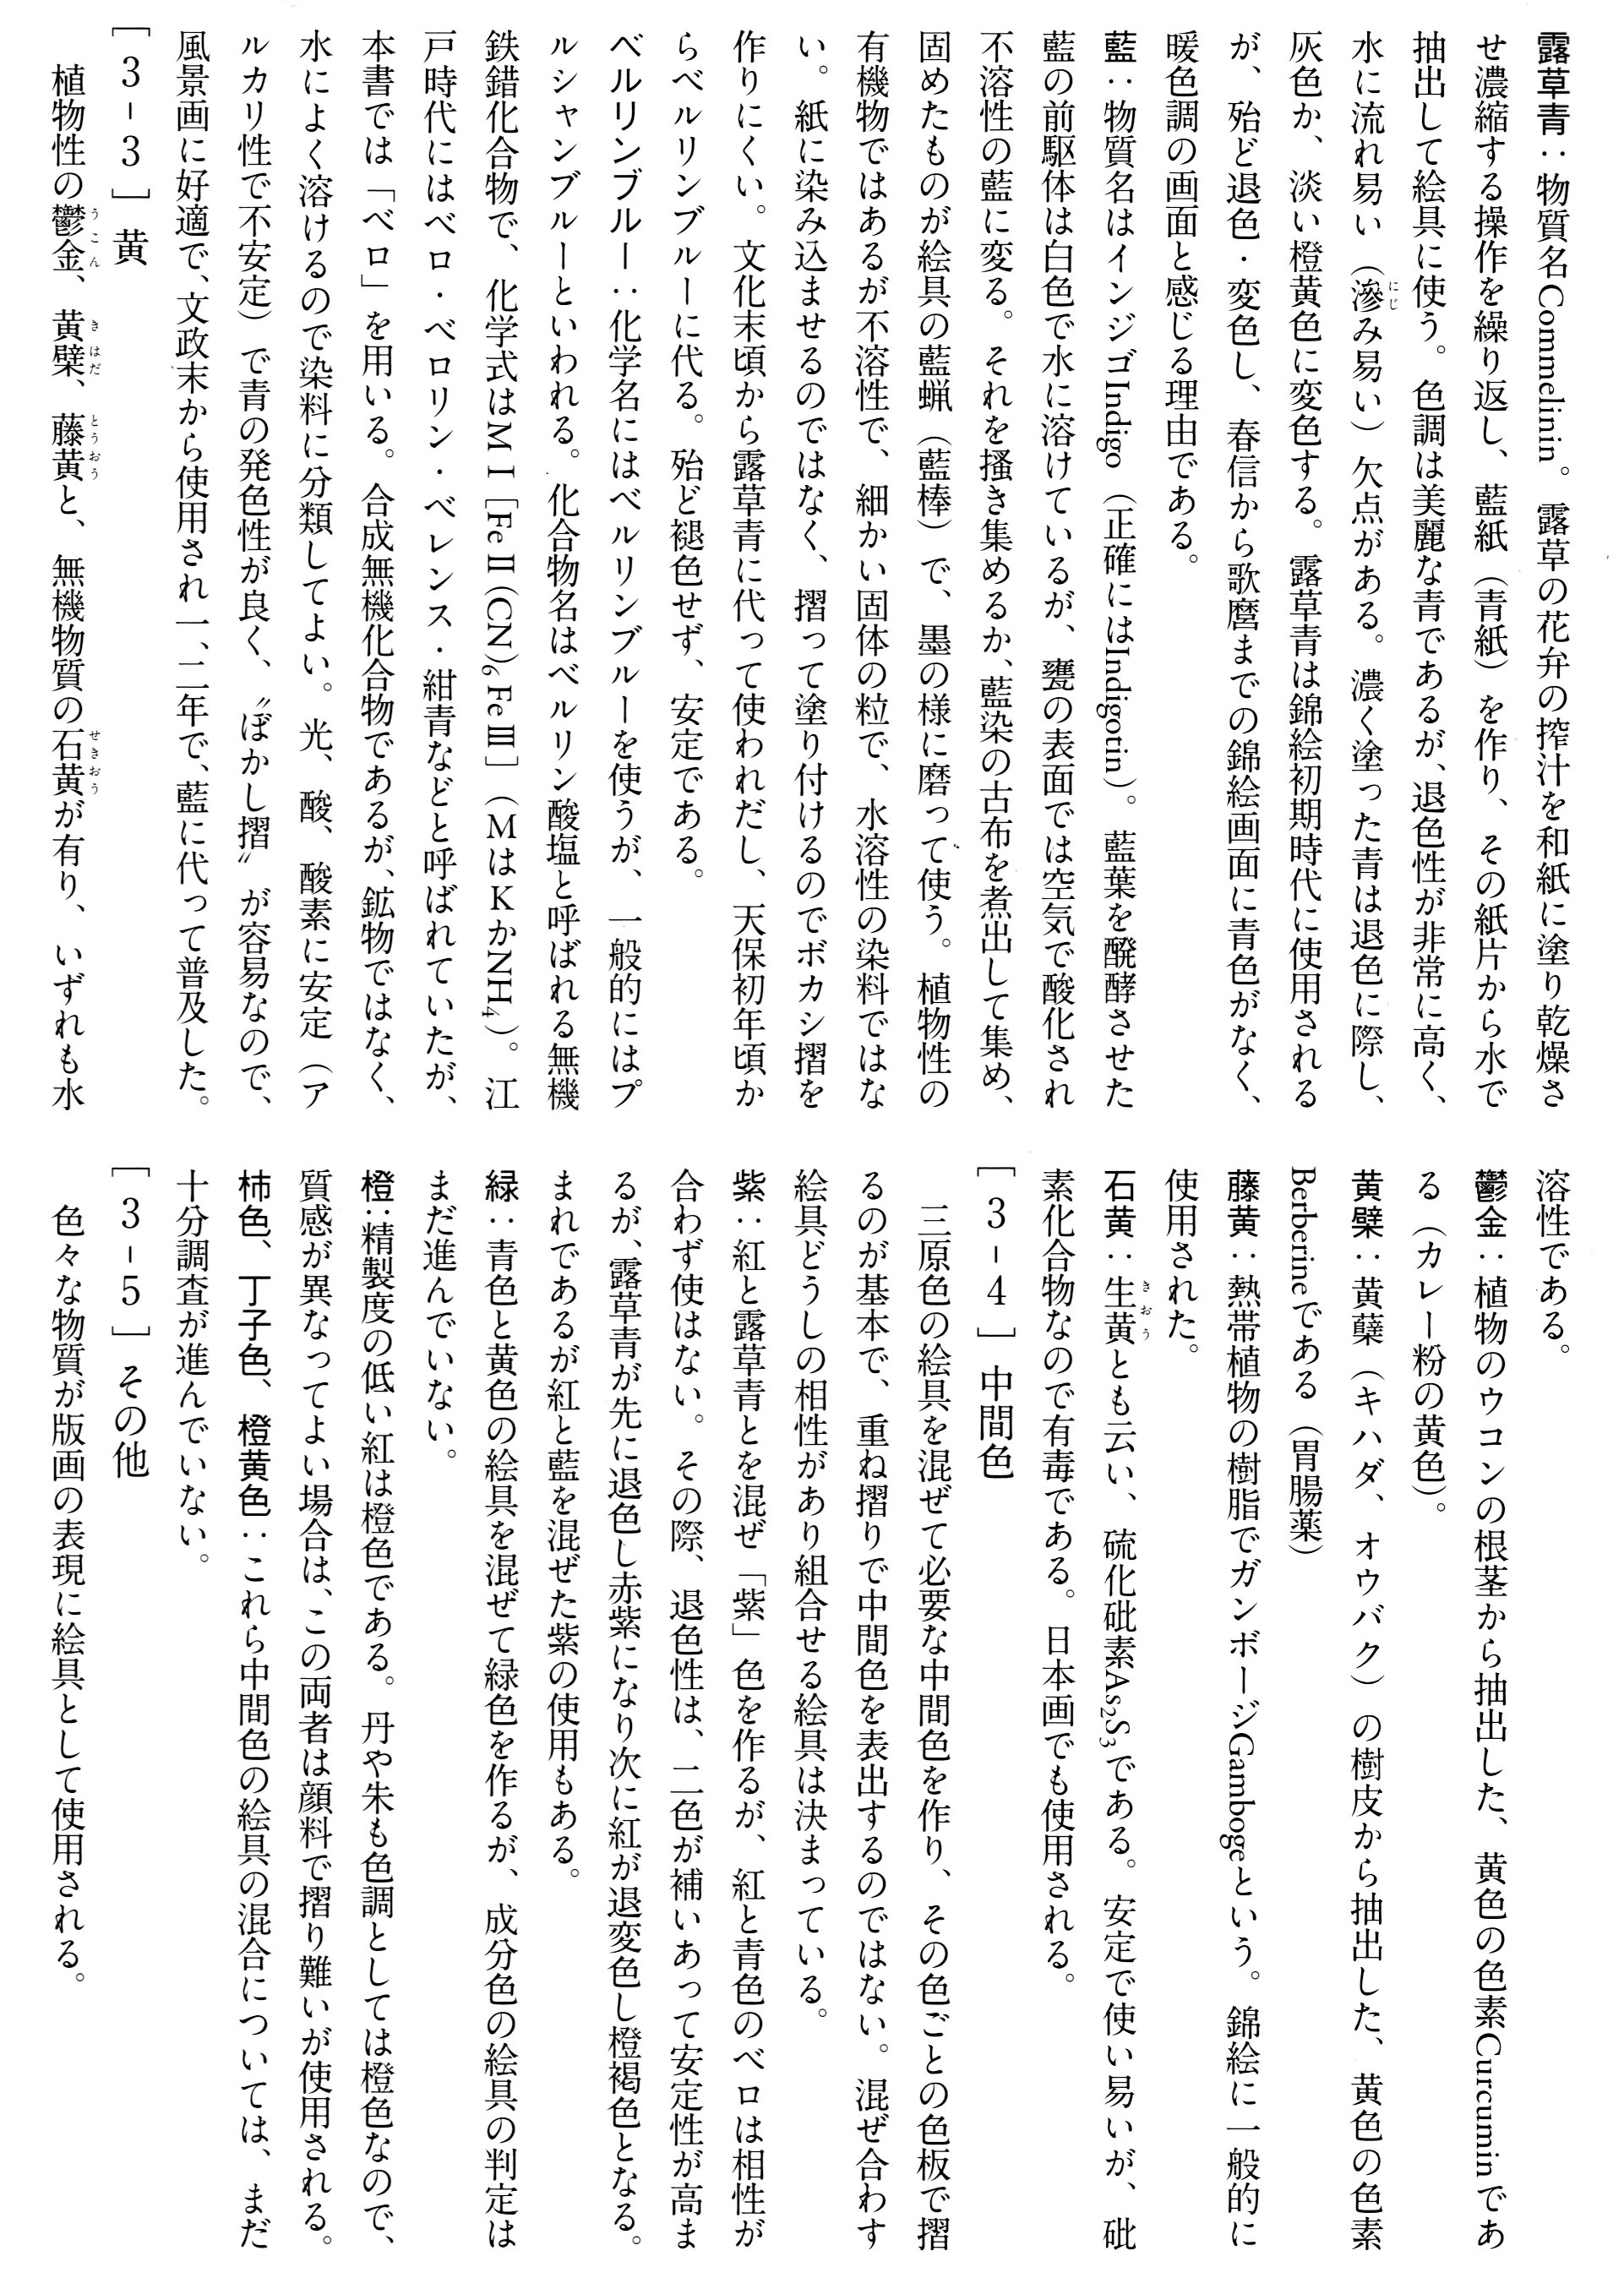
鴨跖草素(鴨跖草素)。將鴨跖草花瓣的汁液塗抹在和紙上並晾乾。
為了製作靛藍紙(藍紙),需要重複進行染料的滲色和濃縮過程。然後,將染料從這種紙的碎屑中用水提取出來,並用作顏料。最後得到的顏色是美麗的藍色,但缺點是極易褪色,而且很容易被水沖走(滲色)。當塗抹厚厚的藍色時,它會褪成灰色或淡橙黃色。雖然在錦繪的早期階段曾使用過淡草青(鴨跖草藍),但它幾乎總是會褪色變色,這就是為什麼從春信到歌麿的錦繪作品中都沒有出現藍色,以及為什麼畫面整體色調偏暖的原因。
靛藍:其化學名稱為靛藍(更準確地說是靛藍素)。靛藍的前驅物是透過發酵靛藍葉獲得的,呈白色,可溶於水,但在染缸表面會被空氣氧化,轉化為不溶於水的靛藍。人們透過刮取或煮沸舊的靛藍染色布料收集不溶於水的靛藍,然後將其凝固製成靛藍蠟(靛藍棒),使用時將其研磨成墨水。雖然靛藍是一種植物性有機物質,但它不溶於水,由細小的固體顆粒組成,並非水溶性染料。它不會被紙張吸收,而是透過摩擦和塗抹的方式著色,因此難以調出深淺變化。大約在文化時代末期,靛藍開始取代鴨跖草藍,並在天保時代初期被柏林藍所取代。靛藍不易褪色,性質穩定。
柏林藍:雖然化學名稱為柏林藍,但通常被稱為普魯士藍。該化合物是一種無機鐵絡合物,稱為綠柱石鹽,其化學式為MI[FeII(CN),FeII](其中M為K或NH₄)。江戶時代,它被稱為Bero、Berorin、Berens和Konjo,但本書中統一使用「Bero」。它是一種合成無機化合物,但並非礦物,且易溶於水,因此可以歸類為染料。它對光、酸和氧穩定(在鹼性條件下不穩定),顯色性好,易於進行“漸變印刷”,因此適用於山水畫。它從文政末期開始使用,並在短短一兩年內流行起來,取代了靛藍。 [3-3] 黃
金喜肌桃黃石黃由植物性薑黃、黃柏樹皮、紫丁香和無機物質雌黃組成,所有這些成分都是水溶性的。
可溶。
薑黃:從薑黃植物的根莖中提取的黃色色素(咖哩粉的黃色來源)。
黃蘗鹼:一種從黃柏樹皮中提取的黃色色素(用作胃腸道藥物)。
藤黃:一種熱帶植物的樹脂。常見於木版畫。
用過的。
硫化砷(As₂S₃):又稱生黃,是一種穩定且易於使用的化合物,但由於其為砷化合物,因此具有毒性。它也用於日本繪畫。 [3-4] 中性色
基本方法是將三原色混合,調配出所需的中間色,然後分別印製在與每種顏色對應的色版上;中間色並非透過疊印的方式獲得。混合顏料之間存在相容性問題,且顏料的組合是預先設定的。
紫色:紫色是由紅色和鴨跖草藍混合而成,但紅色和藍色顏料混合效果不佳,因此不常用。在這種情況下,兩種顏色在褪色穩定性方面互補,但鴨跖草藍會先褪色,變成紅紫色,然後紅色才會褪色成橙棕色。在極少數情況下,也會使用紅色和靛藍混合而成的紫色。
綠色:綠色是由藍色和黃色顏料混合而成的,但確定顏料的組成顏色是…
還沒有進展。
橙色:低純度的紅色呈橙色。硃砂和朱紅色色調也偏橙色,因此如果可以接受質地上的差異,這兩種顏料也可以使用,儘管它們很難用顏料進行印刷。柿子紅、丁香紅、橙黃色:這些中間色顏料的混合尚未被充分研究。
[3-5]其他
版畫製作中會使用各種物質作為顏料。
油墨:油墨由碳製成,碳是最穩定的元素。除了用作主油墨外,它還用於製造各種不同色調的光澤油墨和淺色油墨。
白色:鉛白(化妝粉)是鹼式碳酸鉛 PbCO3・Pb(OH),它氧化後會變成…
這會導致食材變黑(燒焦)。
白色顏料如海粉(貝殼粉)和碳酸鈣(CaCO3)也是白色顏料,類似鉛白。
它與其他顏料混合時可以產生不透明的效果。
雲母:發音為「kira」。由矽酸鹽化合物(含鋁、鐵、鎂等)組成的礦物。
它可以作為粗片使用,也可以作為細粉。
金、銀和銅:以金屬粉末或金屬箔的形式使用。黃金主要以小片金屬箔的形式使用。
銀在空氣中會氧化變黑。銅和黃銅會腐蝕紙張。
其他貝類,如藍蛤,也被使用。
3. 木版畫製作技術
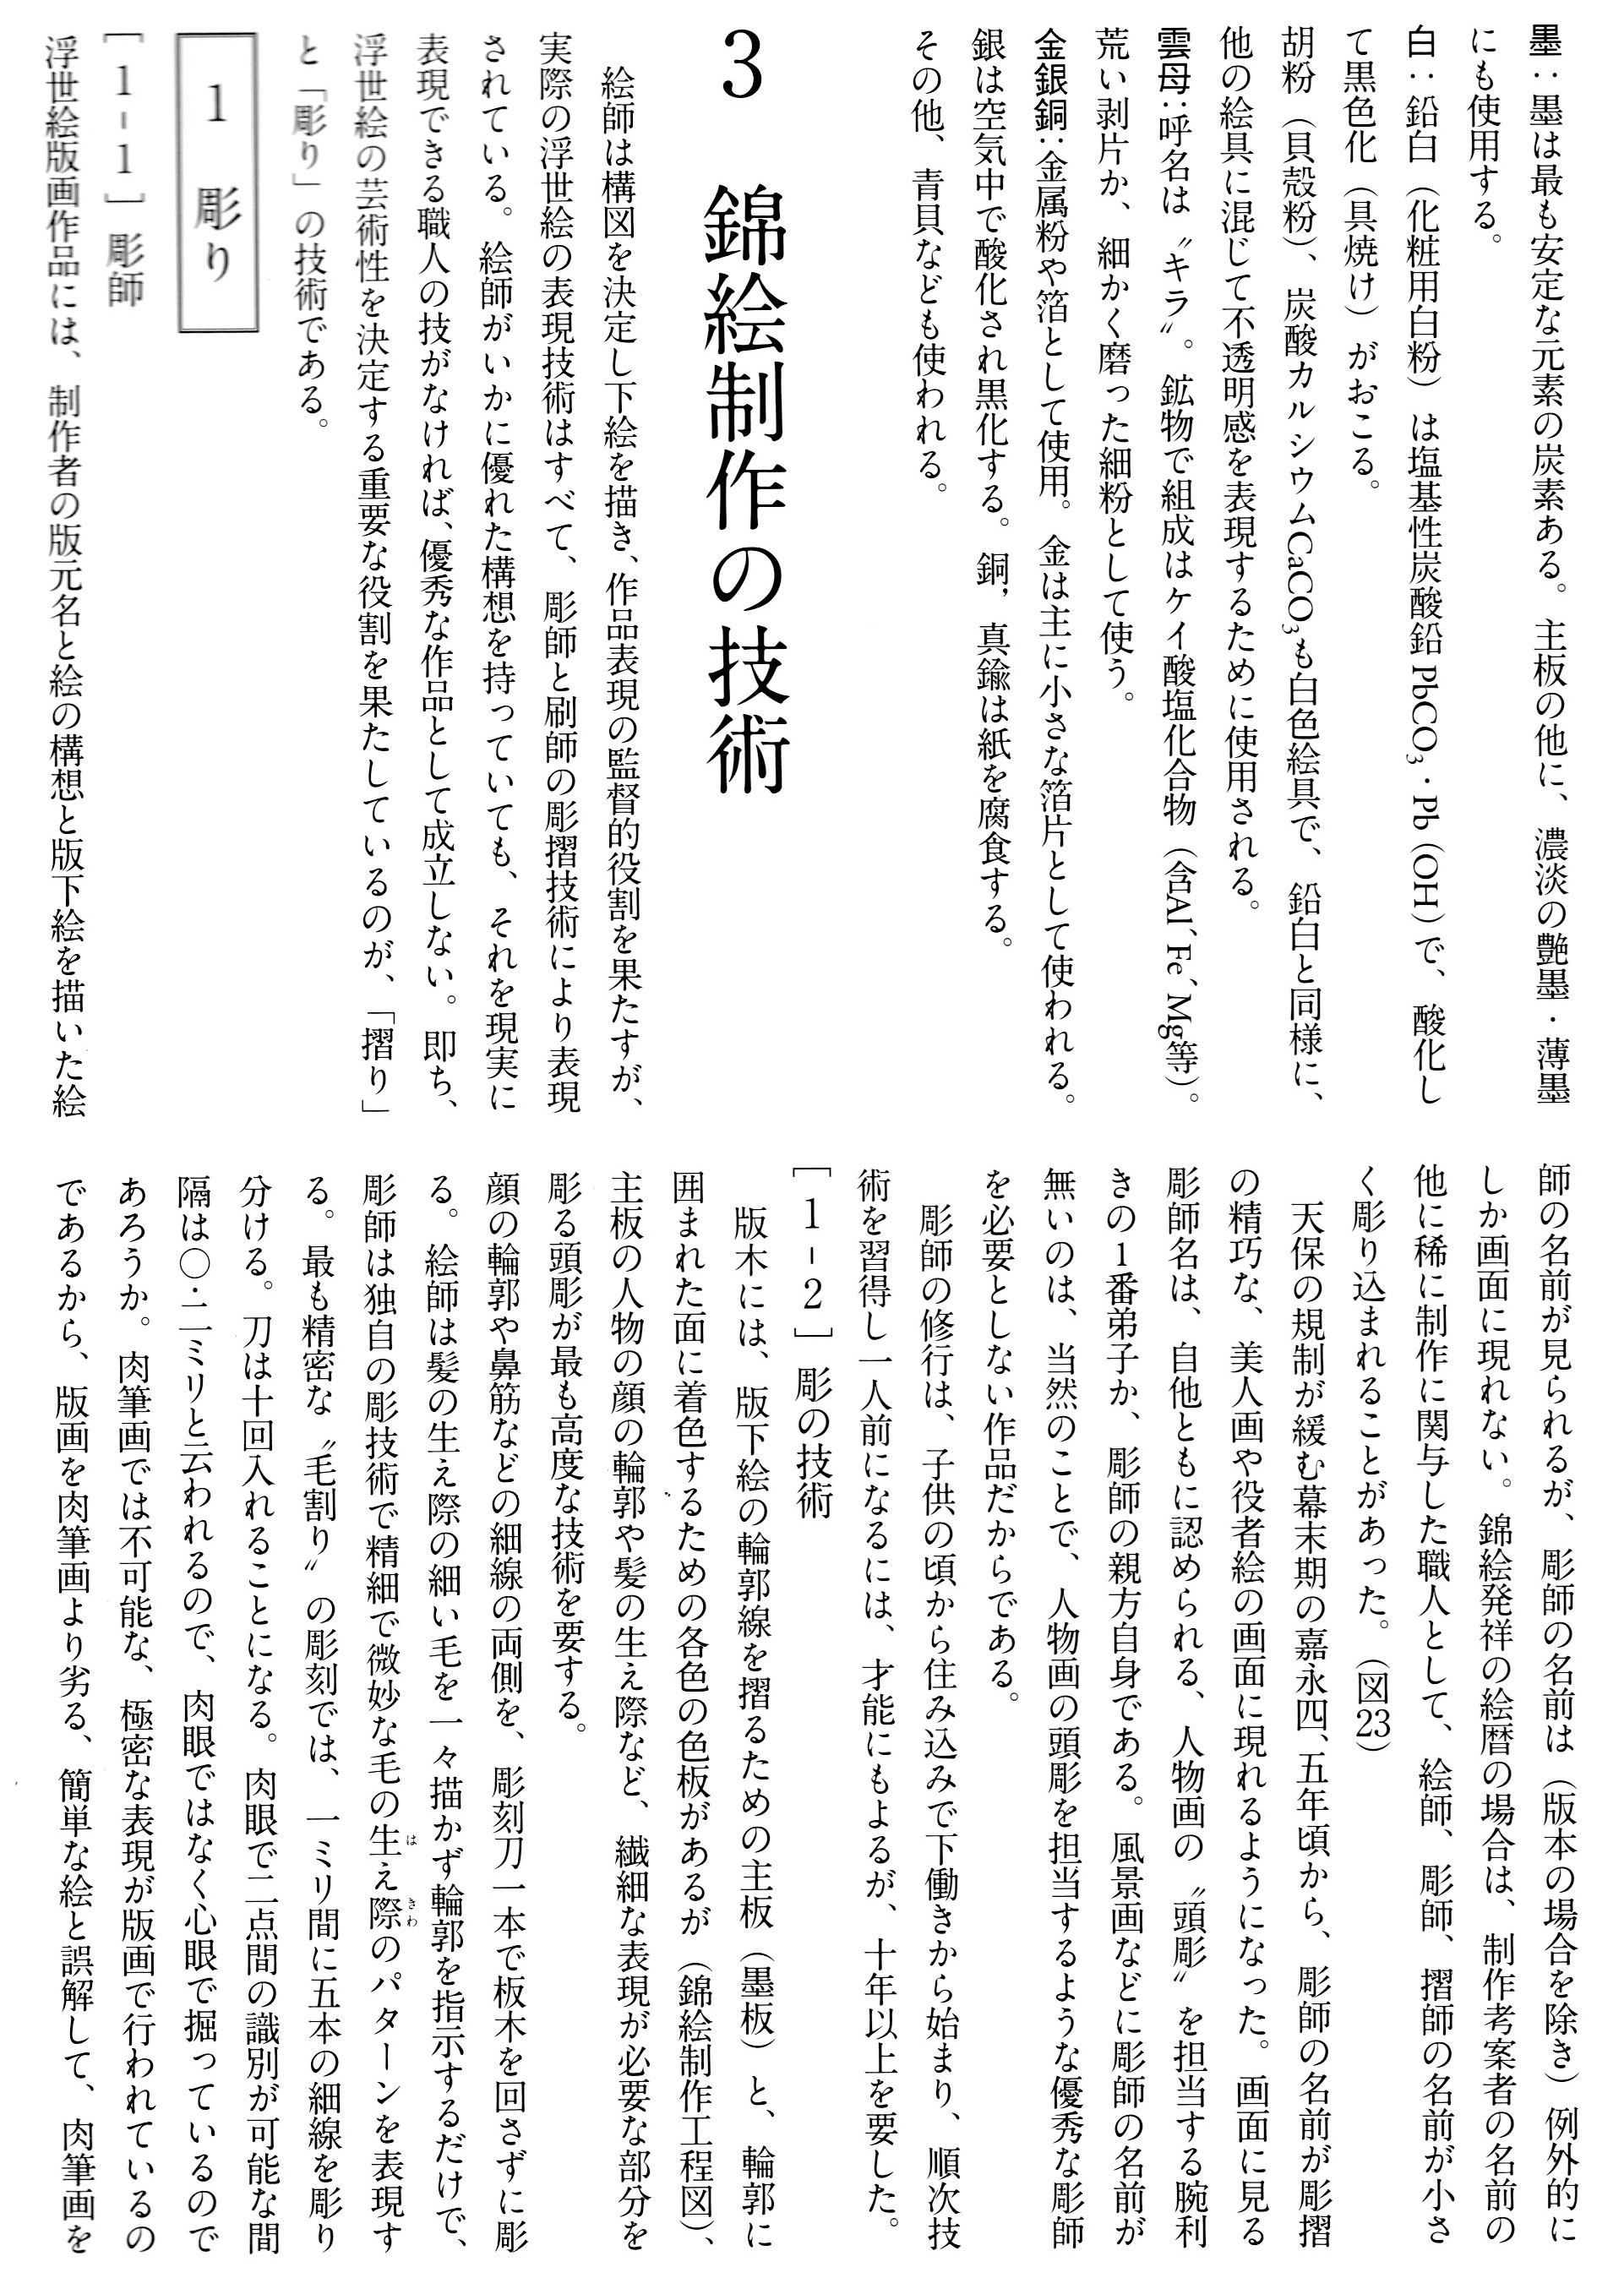
雖然藝術家負責構圖、繪製草圖並對作品的藝術表現起到指導作用,但浮世繪的實際表現技巧完全是透過雕刻師和印刷師的雕刻和印刷技法來實現的。無論藝術家的構思多麼精妙,如果沒有工匠的精湛技藝將其變為現實,就無法成為真正優秀的作品。換句話說,「印刷」在決定浮世繪的藝術價值方面起著至關重要的作用。
還有「雕刻」這種技法。
1 雕刻
[1-1] 紋身師
浮世繪木版畫包括出版商的名稱、圖像的概念以及初步草圖的圖畫。
雖然畫師的名字清晰可見,但雕版師的名字卻很少出現在畫面上(印刷書籍除外)。以錦繪版畫為代表的插圖日曆為例,除了創作者的名字外,參與製作的藝術家、雕版師和印刷工的名字有時也會以小字刻在上面。 (圖23)
大約從1851年至1852年,江戶時代後期,天保年間的種種限制有所放鬆,雕版師的名字開始出現在精美雕刻的美女和演員肖像版畫上。這些版畫上的雕版師名字要么屬於技藝最精湛、被他人公認並負責人物肖像“頭部雕刻”的徒弟,要么屬於雕版大師本人。風景畫自然不會出現雕版師的名字,因為這類作品並不需要像人物肖像畫那樣技藝精湛的雕版師來負責頭部雕刻。
紋身師的訓練始於童年,他們往往以傭人的身份生活和工作,逐漸掌握技藝,最終成為一名合格的紋身師,這需要十多年的時間,具體時間取決於個人天賦。 [1-2] 紋身技法
木版畫由一塊用於印刷圖案輪廓的主版(墨版)和若干色版組成,每種顏色的色版用於為輪廓內的區域著色(參見錦繪製作流程圖)。然而,雕刻主版的頭部,尤其是雕刻人物臉部輪廓和髮際線等精細細節,需要最為精湛的技巧。
臉部輪廓和鼻樑的細線,均由同一把雕刻刀在木版兩側雕刻而成,無需旋轉木版。藝術家並非描繪髮際線的每一根頭髮,而只是勾勒出輪廓,雕刻師則運用其獨特的雕刻技法,展現髮際線錯綜複雜、微妙的紋理。在最精細的「分縷雕刻」中,五條細線刻畫在一毫米的範圍內,刀刃反覆插入十次。據說肉眼可辨識的兩點之間的距離為XX.2毫米,因此,他們或許是用心眼而非肉眼進行雕刻。由於版畫能夠達到手繪作品無法企及的極其精細的表達,因此,認為版畫不如手繪作品或是一種更簡單的藝術形式,是錯誤的。
那些對此心存感激的人,只是缺乏版畫製作技術的知識。
彩色版畫的製作方法是:先將彩色打樣片翻過來粘貼,然後用雕刻刀勾勒出指定彩色區域的輪廓,保留底面完整,最後用鑿子去除周圍區域。由於雕刻彩色版畫的技術難度遠低於雕刻主版畫,因此通常由技藝不如主版畫的雕刻師或初學者來完成。
製作彩色印版時,也會雕刻套準標記。主印版上雕刻的套準標記的「鍵位」和「拉位」會印在對版印刷中,因此,如果在每張彩色印版上都雕刻套準標記,根據套準標記固定紙張,就能確定彩色印刷的位置,防止顏色錯位。
2 印刷
[2-1] 印表機
印刷師負責浮世繪版畫製作的最終表現技法,使作品得以完成。與同樣在幕後工作的雕版師一樣,印刷師的名字不會出現在版畫表面。對雕版師而言,大約從1851-1852年起,在美人肖像和演員肖像的版畫上刻上自己的名字已成為一種普遍做法,但印刷師的名字卻很少出現(圖3)。原因可能是,對於雕版師而言,他們的名字會作為製作主版的主要雕版師而保留下來,但對於印刷師而言,即使是版畫大師製作了第一張版畫,也無法指定後續版畫的印刷者。
[2-2] 印刷技術
1. 盲壓:使用帶有凸起圖案的木版進行盲壓,印刷時不使用顏料,將凸起的圖案壓印到紙張上,形成三維立體壓紋效果。這稱為盲壓。盲壓圖案多種多樣,例如卍字紋和波紋。 2. 布紋壓:一種盲壓工藝,不用雕刻圖案,而是用粗線來壓印圖案。
將布料繃在表面上並摩擦,形成精細的紋理圖案。
3. 定型印花:一種盲壓工藝,將線條而不是圖案壓印到和服的袖子或褶皺上。
它用來表現積雪等物體的立體感。 4. 漸層印刷:這是一種表現顏色由深到淺平滑過渡的印刷技術。它主要分為兩種類型:印刷漸層和板面漸層。
印刷陰影:通常人們所說的陰影指的是印刷陰影。 1. 擦拭陰影:用濕布擦拭木版表面使其濕潤,將畫筆沾濕,在畫筆一端蘸取顏料,在濕潤的表面上塗抹,形成漸變效果。將紙張放在上面印刷。陰影範圍較寬。
2. 一文字模糊(單線模糊):顧名思義,這是一種擦拭模糊技法,指的是在畫面上部(或部分畫面)繪製一條細線,使其模糊。具體做法是:用細筆沾取少量顏料,在用濕布潤濕的木版上直線描繪,利用水汽使線條模糊。這種技法常用於表現空氣透視效果。
3. 模糊效果沒有固定模式;例如,月亮附近的雲層就呈現出這種模糊效果。將水滴在畫板上,並加入少量顏料。
攪拌均勻後再塗抹。
② 木刻:用馬尾毛或其他類似材料刮擦木版彩色表面的邊緣,形成漸變效果,從而在邊緣產生模糊效果。這種方法可以用來描繪波浪的底部(圖38)或岩石的陰影。
見於
5. 正面印刷:印刷完某種顏色後,將紙張翻轉,把待印刷區域放在背面雕刻好的木版上。然後用野豬牙摩擦正面(印刷品的正面),使其呈現光澤。也稱為頂面印刷或光面印刷。
6. 平面化:用均勻的色調印刷大面積區域,例如背景。
基拉
7. 雲母印刷:雲母的應用方法有三種。
雲母粉:將雲母粉與米糊混合研磨成混合物。
② 撒上雲母粉:將姬海苔糊塗抹或輕拍,然後篩上雲母粉。
③ 雲母片的黏貼:用模板覆蓋人物等圖案,並在背景區域塗抹姬膠(根據需要)。
然後,塗上一層紅色和黑色墨水(雲母粉)的混合物(kappa-zuri)。最終效果是鏡面般的光澤。
表面會形成一層厚厚的雲母層。這在歌麿和寫樂的大幅肖像畫背面可以看到。
8. 靛藍印刷:僅使用靛藍或朱藍色調印刷多個彩色版。
9. 無線印刷:製作完彩色印版後,將無線部分的印版輪廓裁切掉,然後進行彩色印刷。
它完全透過對比來表達。
10. 撒上金屬粉:在塗抹了姬海苔膠水的地方撒上金屬粉。
1. 撒上白色顏料:將白色顏料用膠水稀釋,塗抹在畫筆上,然後放在畫作的頂部。
然後,摩擦手中的銅網,將碎屑抖落。
12K金銀印刷:很少使用真金粉或金箔;而是使用黃銅粉。
手工印刷。銀會氧化變黑,因此改用細雲母粉。 13 其他用途:其他用途包括櫸木紋和珍珠母貝印刷。 [2-3] 初版與後續印刷
本章第一部分將介紹錦繪版畫的製作過程,特別是印刷階段。藝術家會與出版商一同進行試印,對試印稿進行必要的修改,並確定「標準印刷風格」。之後,印刷商會根據此標準,在同一天印製100至200張錦繪版畫(數量視印刷難度而定)。這就是“首版”,它百分之百地展現了藝術家的構想,是充分體現藝術家意圖的作品。由於印刷手法輕柔細緻,畫面呈現出輕盈柔和的質感,作品的藝術價值也得以最大程度地展現。
用於首印的木版清洗、風乾後,歸還給出版商。後續印刷的版本稱為「再版」。再版印刷的圖案設計由藝術家負責。
由於他們不在場,因此無法保證印刷品是按照“標準印刷格式”製作的。
此外,由於木版收縮,會出現不同程度的色彩偏差。在某些情況下,為了降低成本,出版商可能會降低顏料品質或減少人工成本,導致印刷品質低劣(例如,省略一個或多個色塊、省略陰影等)。在這種情況下,為了營造視覺衝擊力,會提高色彩對比度,從而掩蓋品質下降的問題。此外,多次印刷後,細線可能會變粗甚至消失。
因此,複製次數越多,作品與藝術家最初意圖的偏差就越大,其原有的藝術價值也隨之下降。簡言之,錦繪版畫的藝術價值取決於其複製次數,也就是與原作分離的程度。以葛飾北齋的《富嶽三十六景》和歌川廣重的《東海道五十三次》保榮堂版等暢銷作品為例,據估計,其印量高達數千甚至數萬份。假設印量為1萬份,隨機選取一份,平均而言,其品質將是第5000份,與首版相比,藝術價值將相差甚遠。一幅名作的複製次數越多,人們常見的版本就越可能是藝術價值較低的後期複製品。
有時,我們會遇到一些早期或後期的版畫,它們的木刻版或印刷圖案似乎經過修改,這很可能是出於藝術家的創作意圖。在這種情況下,雖然從物理意義上講,它們是後期的版畫,但或許可以將其視為藝術家最終定稿的早期版畫。
此外,還有一些後期的版畫,雖然年代較晚,但材質上乘,印製精細。例如,歌川廣重的《江戶百景》中的一些作品,由歌川廣重去世後的第二代歌川廣重監製並印製。乍看之下,這些作品的藝術價值遠勝於後期粗糙的版畫,但若與早期版畫的銳利柔和的藝術風格(後者充分展現了藝術家的創作意圖)相比,二者之間的質量差異便顯而易見。